
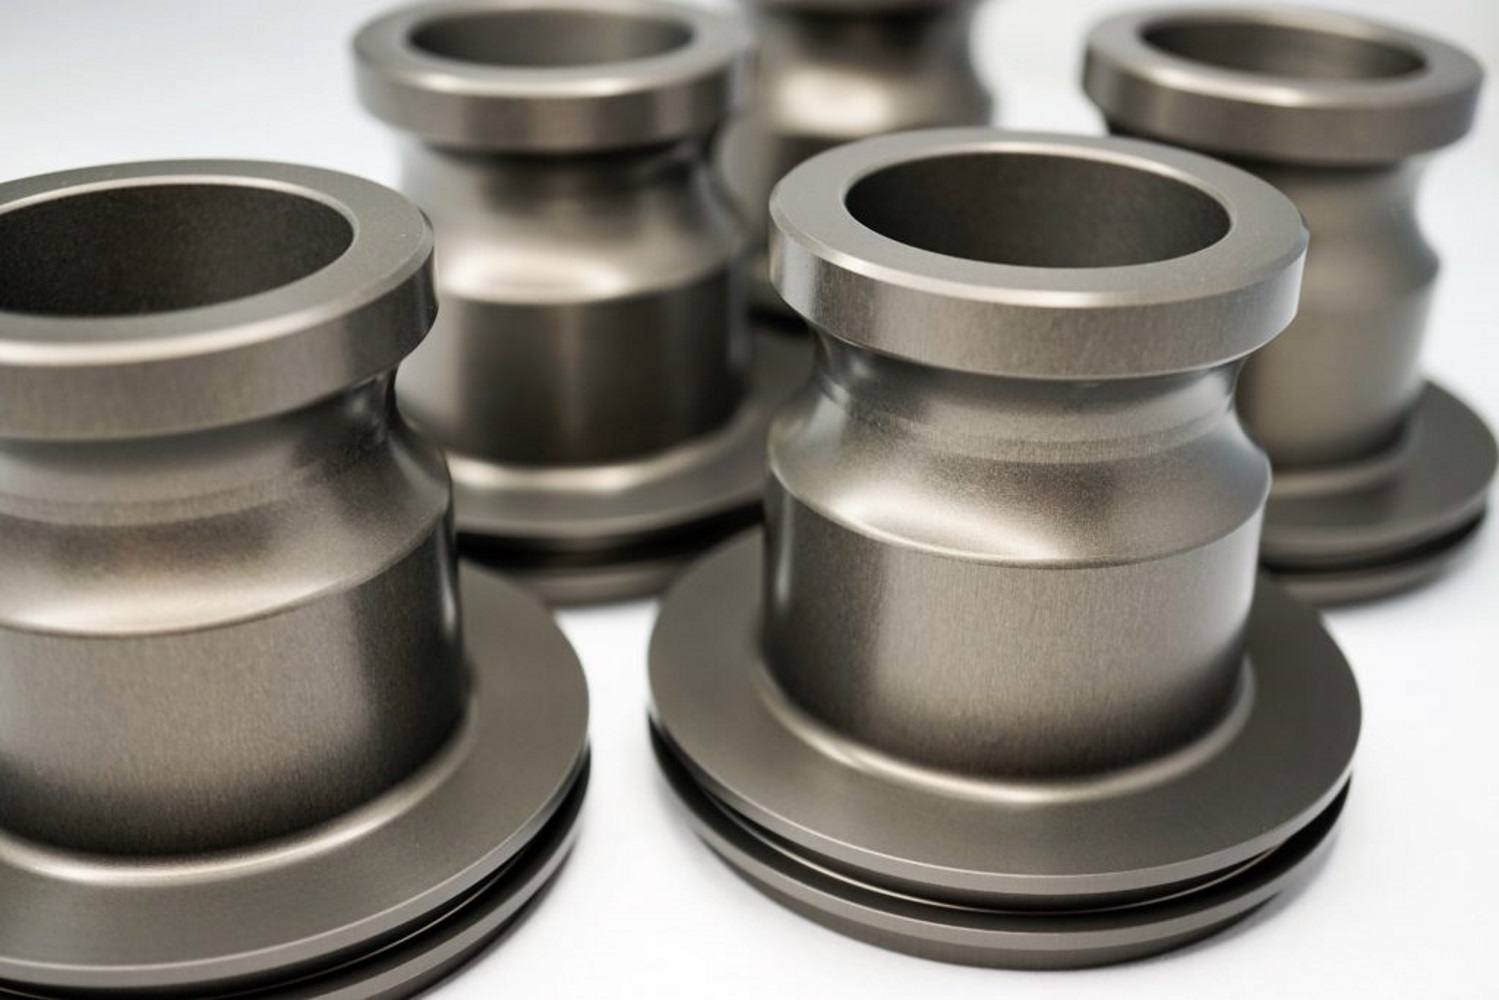
Sert eloksal, alüminyum parçaların yüzeyinde normal eloksale göre çok daha kalın ve sert bir oksit tabakası oluşturan elektrokimyasal bir yüzey işlemidir. Askeri standart MIL-A-8625’te Tip 3 (Type III) olarak tanımlanır ve aşınmaya, sürtünmeye ve korozyona maruz kalan parçalarda tercih edilir. Bu yazıda sert eloksalın nasıl yapıldığını, Tip 2 eloksaldan farkını, tasarımda nelere dikkat edilmesi gerektiğini ve hangi parçalar için uygun olduğunu anlatıyoruz.
Sert Eloksal Nasıl Yapılır?
Eloksal (anodizasyon), alüminyum parçanın bir elektrolit banyosunda anot olarak bağlanıp akım uygulanmasıyla yüzeyindeki doğal oksit tabakasının kontrollü olarak büyütülmesidir. Sert eloksalda da genellikle sülfürik asit esaslı bir banyo kullanılır; farkı proses koşullarındadır:
- Düşük banyo sıcaklığı: Banyo, normal eloksale göre çok daha soğuk tutulur. Bu sayede oksit tabakası çözünmeden kalın ve yoğun biçimde büyür.
- Yüksek akım yoğunluğu ve gerilim: Daha kalın tabakaya ulaşmak için akım ve gerilim kontrollü olarak yükseltilir.
- Daha uzun işlem süresi: İstenen kalınlığa göre süre ayarlanır.
Sonuçta elde edilen tabaka, alüminyumun kendisinden oluşan bir oksittir; boya gibi yüzeye yapışan ayrı bir katman değildir. Bu nedenle kabarma veya pul pul dökülme yapmaz.
Sert Eloksal (Tip 3) ile Normal Eloksal (Tip 2) Arasındaki Farklar
- Tabaka kalınlığı: Tip 2 sülfürik asit eloksalda tabaka birkaç mikrondan yaklaşık 25 mikrona kadar çıkar. Sert eloksalda ise tabaka genellikle 25 mikronun üzerindedir; MIL-A-8625’te Tip 3 için, çizimde başka bir değer belirtilmemişse nominal kalınlık 0,002 inç (yaklaşık 50 mikron) olarak alınır.
- Sertlik ve aşınma direnci: Sert eloksal tabakası çok yüksek sertliğe ve aşınma direncine sahiptir. Kayan, sürtünen ve sık sökülüp takılan parçalarda ömrü belirgin şekilde uzatır.
- Görünüm: Tip 2 eloksal birçok renge boyanabilir ve dekoratif amaçla da kullanılır. Sert eloksalın doğal rengi, alaşıma ve kalınlığa bağlı olarak gri, bronz veya koyu gri tonlarındadır; genellikle yalnızca siyaha boyanır.
- Boyutsal etki: Kalın tabaka nedeniyle sert eloksal parça ölçülerini daha fazla değiştirir. Bu konu tasarım aşamasında mutlaka hesaba katılmalıdır.
Standartta her iki tip için de iki sınıf tanımlıdır: Class 1 boyasız (doğal renkte), Class 2 ise boyalı eloksaldır.
Sert Eloksalın Avantajları
- Yüksek aşınma ve sürtünme direnci: Kızak, piston, silindir, mil yatağı ve dişli gibi hareketli parçalar için uygundur.
- Korozyon direnci: Kalın ve yoğun oksit tabakası, zorlu ortam koşullarında alüminyumu korur.
- Elektriksel yalıtım: Oksit tabakası elektriği iletmez; yalıtım gereken yüzeylerde avantaj sağlar.
- Isıl dayanım: Tabaka, alüminyumun kendisinden daha yüksek sıcaklıklara dayanır.
- Ağırlık avantajı: Alüminyum parçanın hafifliği korunurken çelik parçalara yaklaşan yüzey dayanımı elde edilir.
Tasarımda Dikkat Edilmesi Gerekenler
Ölçü büyümesi
Eloksal tabakasının yaklaşık yarısı malzemenin içine doğru, yarısı dışa doğru büyür. Örneğin 50 mikronluk bir sert eloksalda her yüzey yaklaşık 25 mikron büyür; bir milin çapı ise iki yüzeyden dolayı yaklaşık 50 mikron artar. Hassas toleranslı yüzeylerde, delik ve millerde bu büyüme işleme ölçülerine önceden eklenmelidir.
Keskin kenarlar
Oksit tabakası keskin kenar ve köşelerde düzgün büyüyemez; bu noktalarda tabaka incelir veya çatlayabilir. Tasarımda kenarlara küçük bir radyüs veya pah verilmesi önerilir.
Maskeleme
Elektrik teması gereken yüzeyler, diş açılmış delikler veya sıkı geçme yüzeyleri eloksaldan korunmak isteniyorsa teknik resimde maskelenecek bölgeler açıkça belirtilmelidir.
Alaşım seçimi
Sert eloksal sonucu kullanılan alaşıma göre değişir. 6xxx ve 7xxx serisi alaşımlar genellikle iyi sonuç verir. Bakır oranı yüksek 2xxx serisi alaşımlar ve silisyum oranı yüksek döküm alaşımlarında tabaka daha zor oluşur, kalınlık ve görünüm sınırlı kalabilir. Alaşımın teknik resimde belirtilmesi, doğru proses seçimi için önemlidir.
Sızdırmazlık (sealing)
Eloksal tabakası gözeneklidir. Korozyon direncini artırmak için gözenekler kapatılabilir; ancak sert eloksalda kapatma işlemi aşınma direncini bir miktar düşürebilir. Aşınma öncelikli parçalarda çoğu zaman kapatma yapılmaz. Bu tercih kullanım amacına göre çizimde belirtilmelidir.
Sert Eloksal Nerelerde Kullanılır?
- Savunma sanayii: silah ve optik sistem parçaları, kızaklar, montaj aparatları, mekanizma parçaları
- Havacılık: hidrolik ve pnömatik bileşenler, bağlantı elemanları, yapısal parçalar
- Makine imalatı: pistonlar, silindirler, valf gövdeleri, kılavuz ve kızak yüzeyleri
- Gıda ve ambalaj makineleri: sürtünmeye maruz kalan alüminyum parçalar
- Elektronik: yalıtım gerektiren alüminyum kutular ve soğutucular
Teknik Resimde Sert Eloksal Nasıl Belirtilir?
Teklif ve üretim sürecinin hızlı ilerlemesi için teknik resimde şu bilgilerin yer alması önerilir:
- Standart ve tip/sınıf (ör. MIL-A-8625 Type III, Class 1)
- İstenen tabaka kalınlığı ve toleransı
- Boyalı ise renk (ör. siyah)
- Sızdırmazlık yapılıp yapılmayacağı
- Maskelenecek yüzeyler
- Alüminyum alaşımı ve ısıl işlem durumu
ELDEM Kaplama’da Sert Eloksal
ELDEM Kaplama, Ankara İvedik OSB’deki tesisinde MIL-A-8625 standardına göre Tip 2 ve Tip 3 (sert) eloksal kaplama yapmaktadır. Alüminyum parçalarınız için ayrıca kromat (alodin) dönüşüm kaplama, kumlama ve lazer markalama hizmetlerimizden de yararlanabilirsiniz. Parçanızın teknik resmini teklif formu üzerinden gönderebilirsiniz.