
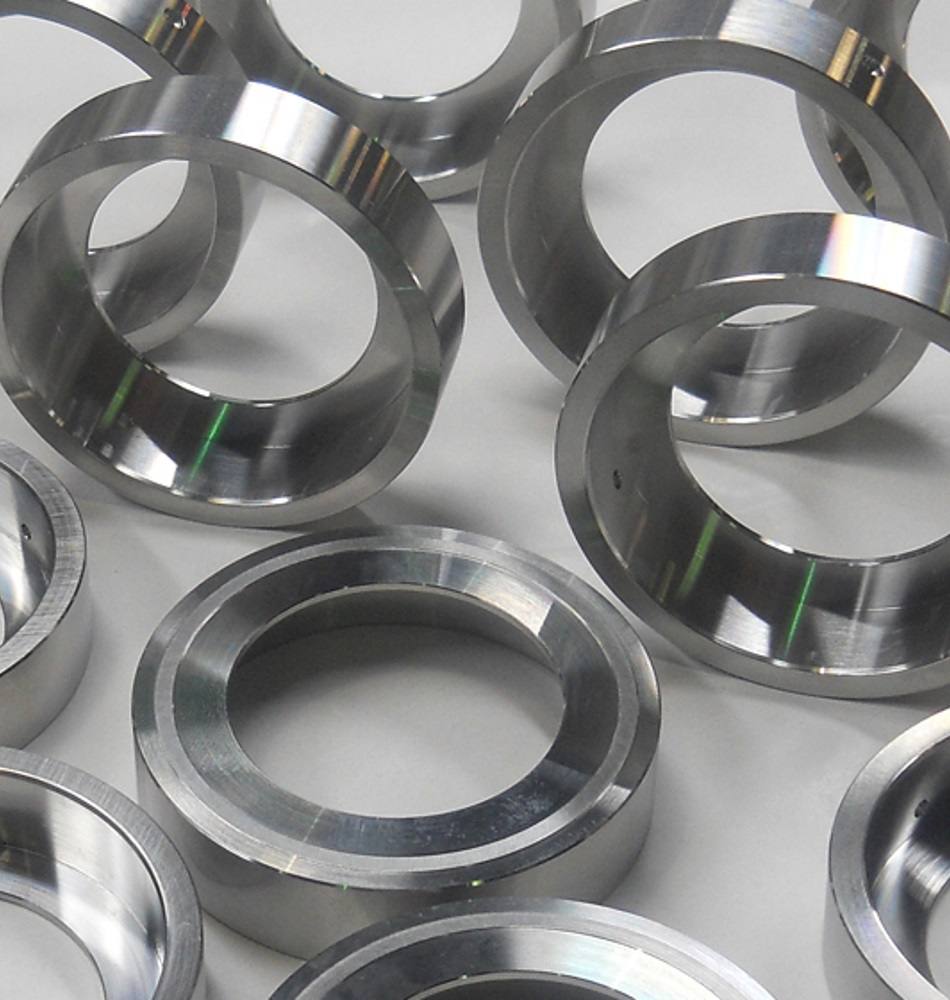
Pasivasyonun başarısı büyük ölçüde parça banyoya girmeden önce belirlenir. Yanlış malzeme bilgisi, temizlenmemiş ısı renkleri veya asidin sıkışabileceği geometriler, pasivasyon sonrasında lekelenme, korozyon ya da test hatası olarak geri döner. Bu yazıda paslanmaz çelik parçaları pasivasyona göndermeden önce tasarımcı ve satın alma ekiplerinin dikkat etmesi gereken noktaları topladık.
1. Malzeme Sınıfını Mutlaka Belirtin
Pasivasyon banyosunun türü, konsantrasyonu, sıcaklığı ve süresi paslanmaz çeliğin sınıfına göre seçilir. 300 serisi östenitik, 400 serisi martensitik/ferritik ve çökelme sertleşmeli (ör. 17-4 PH) çelikler farklı koşullar gerektirir. Teknik resimde ve sipariş belgesinde malzeme sınıfı ve varsa ısıl işlem durumu açıkça yazılmalıdır.
2. Otomat Çeliklerine (303, 416 vb.) Dikkat
Talaşlı işlenebilirliği artırmak için kükürt eklenmiş otomat paslanmaz çelikler, uygun olmayan asit koşullarında yüzeyde koyulaşma ve dağlanma (“flash attack”) gösterebilir. Bu malzemeler için proses koşulları özel olarak seçilir. Parçanız 303 veya 416 gibi bir otomat çeliğinden yapıldıysa bunu mutlaka bildirin.
3. Kaynak Isı Renkleri Pasivasyonla Gitmez
Kaynak bölgesinde oluşan saman sarısı, mavi veya kahverengi ısı renkleri kalın bir oksit tabakasıdır ve standart pasivasyon banyosu bu tabakayı çoğunlukla gidermez. Bu bölgelerin pasivasyondan önce dekapaj (pickling), mekanik temizlik veya uygun bir yöntemle temizlenmesi gerekir. Aksi halde ısı renkli bölgeler korozyona açık kalır.
4. Yağ ve Kirden Arındırılmış Parçalar
Pasivasyon asidi yağlı yüzeye etki edemez. Proseste temizleme adımı bulunsa da yoğun kesme yağı, boya kalemi izleri, etiket yapıştırıcıları ve markalama mürekkepleri sorun çıkarabilir. Parçaların mümkün olduğunca temiz gönderilmesi ve üzerlerine yapışkan etiket yapıştırılmaması önerilir.
5. Kör Delikler, Dişler ve Dar Boşluklar
Kör delikler, dişli delikler, dar yarıklar ve üst üste binen yüzeyler asit ve durulama suyunun sıkışabileceği bölgelerdir. Sıkışan asit zamanla lekelenme ve korozyona neden olabilir. Tasarım aşamasında mümkünse drenaj imkânı bırakın; kritik bölgeler varsa teknik resimde belirtin.
6. Karışık Malzemeli Montajları Ayırın
Karbon çeliği, alüminyum, pirinç veya plastik parçalar içeren montajlar pasivasyon banyosuna girmemelidir; asit bu malzemelere zarar verir. Montajlı parçalar pasivasyondan önce sökülmeli ya da yalnızca paslanmaz çelik bileşenler ayrı gönderilmelidir. Kaplanmaması gereken bölgeler için kaplamada maskeleme yazımıza bakabilirsiniz.
7. Karbon Çeliği ile Temas Etmesin
Paslanmaz parçaların karbon çeliği tezgâhlarda, tellerde veya kasalarda taşınması yüzeye yeniden serbest demir bulaştırır. Pasivasyon öncesi ve sonrası paketleme ve taşımada bu temastan kaçınılmalıdır.
8. Standart ve Test İsteğini Netleştirin
Teknik resimde uygulanacak standardı (ASTM A967, AMS 2700 vb.), varsa yöntemi ve doğrulama testini belirtin. Test seçenekleri için Pasivasyon Testleri yazımızı inceleyebilirsiniz.
Kontrol Listesi
- Malzeme sınıfı ve ısıl işlem durumu belirtildi mi?
- Otomat çeliği mi?
- Kaynak ısı renkleri temizlendi mi?
- Yağ, etiket ve mürekkep izleri giderildi mi?
- Kör delik ve dar boşluklar bildirildi mi?
- Montajdaki farklı malzemeler ayrıldı mı?
- Standart ve doğrulama testi teknik resimde yazılı mı?
ELDEM Kaplama’da Pasivasyon
ELDEM Kaplama, Ankara İvedik OSB’de ASTM A967, AMS 2700, QQ-P-35 ve ASTM A380 standartlarına göre paslanmaz çelik pasivasyonu yapmaktadır. Parçanızın teknik resmini teklif formu üzerinden göndererek ön değerlendirme isteyebilirsiniz.